
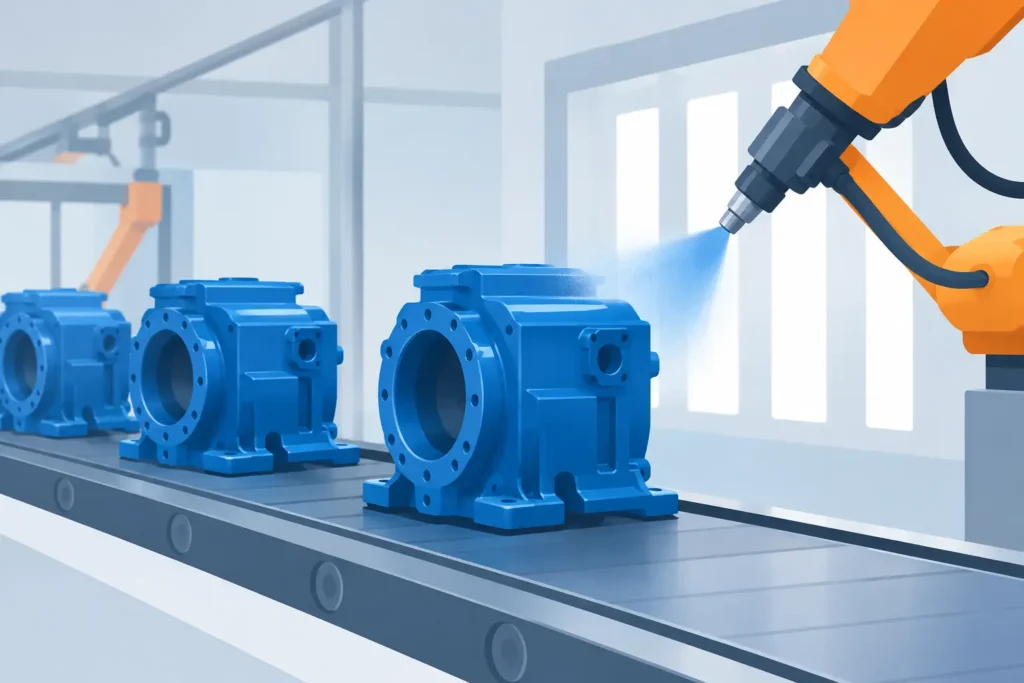
Ein Beispiel für Maschinengehäuse in der Serienlackierung zeigt schnell, worauf es im industriellen Alltag ankommt: Nicht das einzelne, perfekt lackierte Teil entscheidet über den Erfolg, sondern die gleichbleibende Qualität über die gesamte Charge. Wenn 80 Gehäuse nach der Montage optisch und funktional zusammenpassen müssen, sind klare Abläufe, saubere Vorarbeit und eine verlässliche Übergabe entscheidend.
Nehmen wir eine Kleinserie von 60 Maschinengehäusen aus Stahlblech. Die Bauteile haben unterschiedliche Formate, abnehmbare Türen und Sichtflächen im definierten Firmenfarbton. Sie werden später in einer Produktionsumgebung eingesetzt, in der Reinigungsmittel, mechanische Beanspruchung und wiederholtes Öffnen der Klappen zum Alltag gehören. Der Auftrag verlangt daher mehr als eine ansprechende Oberfläche: Gefordert sind ein abgestimmter Schichtaufbau, reproduzierbare Farbtöne und eine Logistik, die Kratzer vor dem Einbau verhindert.
Beispiel Maschinengehäuse Serienlackierung: Der Ablauf
Am Beginn steht die technische Klärung. Dazu gehören Zeichnungen, Stücklisten, die gewünschte Oberflächenklasse und die Frage, welche Bereiche sichtbar bleiben oder später durch Anbauteile verdeckt sind. Ebenso wichtig sind Angaben zu Werkstoff, Schweißnähten, Kanten, vorhandenen Gewinden und zulässigen Schichtdicken. Ein sauber formuliertes Angebot kann erst entstehen, wenn diese Punkte bekannt sind.
Bei unserem Beispiel werden die Gehäuse als geschweißte Stahlblechkonstruktionen angeliefert. Vor der Lackierung prüft der Betrieb jedes Teil auf Transportschäden, Schleifspuren, Spritzer und scharfe Kanten. Gerade an Kanten und Schweißnähten entstehen später häufig Schwachstellen, wenn die Vorbereitung nicht stimmt. Kleine Mängel lassen sich vor dem Beschichten wirtschaftlich beheben. Sind sie erst unter mehreren Lackschichten sichtbar, wird Nacharbeit deutlich aufwendiger.
Danach wird festgelegt, wie die Teile zu behandeln und aufzuhängen sind. Die Aufnahmepunkte müssen so gewählt werden, dass Sichtflächen frei bleiben und keine unnötigen Nacharbeiten entstehen. Auch Türen, Seitenwände und Grundkörper brauchen eine eindeutige Zuordnung. Bei Serien ist eine einfache Kennzeichnung der Bauteile kein Nebenthema, sondern Voraussetzung dafür, dass Varianten, Stückzahlen und Montagegruppen nicht durcheinandergeraten.
Vorbereitung bestimmt die Standzeit
Für die Haftung zählt der Untergrund. Je nach Anlieferzustand umfasst die Vorbereitung Entfetten, Anschleifen, Strahlen oder die gezielte Bearbeitung von Schweißnähten und Kanten. Welche Methode sinnvoll ist, hängt vom Material, von der Verschmutzung, dem späteren Einsatz und dem vereinbarten Beschichtungssystem ab.
Ein glattes Stahlblechteil mit leichten Bearbeitungsspuren stellt andere Anforderungen als ein Gehäuse mit vielen Schweißnähten oder Kanten. Wird eine hohe Beständigkeit gegen Feuchtigkeit oder Reinigungschemikalien verlangt, muss der gesamte Aufbau darauf abgestimmt sein. Eine hochwertige Decklackierung kann fehlende Vorarbeit nicht ausgleichen.
Auch Abdeckarbeiten gehören zur Vorbereitung. Gewinde, Passflächen, Dichtungsbereiche, Erdungspunkte oder Kennzeichnungsflächen dürfen oft nicht beschichtet werden. Hier entscheidet Präzision über die Montagefähigkeit. Werden Gewinde mitlackiert oder Dichtflächen ungleichmäßig beschichtet, verzögert das den Zusammenbau beim Auftraggeber und verursacht vermeidbare Kosten.
Vom Freigabemuster zur laufenden Produktion
Bevor alle 60 Gehäuse lackiert werden, ist ein Freigabemuster sinnvoll. Es macht Farbe, Glanzgrad, Struktur und Schichtaufbau greifbar. Ein Farbcode allein reicht nicht immer aus, denn Licht, Untergrund und Oberflächenstruktur beeinflussen den Eindruck. Besonders bei sichtbaren Fronten oder Gehäusen mit CI-relevanten Farben sollte das Muster unter realistischen Lichtbedingungen beurteilt werden.
Nach der Freigabe erfolgt die Beschichtung nach dem definierten System. Bei komplexen Gehäusen ist dabei die Reihenfolge wichtig: Innenbereiche, Falze, Kanten und Sichtflächen müssen so bearbeitet werden, dass keine Läufer, Trockenspritzer oder ungleichmäßigen Schichtbilder entstehen. Die Verarbeitung muss auch bei unterschiedlichen Geometrien ein einheitliches Ergebnis liefern.
Serienlackierung bedeutet jedoch nicht, jedes Teil schematisch gleich zu behandeln. Ein kleines Türblatt verhält sich anders als ein tiefer Grundkörper. Auch die Lage von Kanten, Ausschnitten und Falzen beeinflusst den Auftrag. Fachgerechte Spritzlackierung verbindet standardisierte Parameter mit dem Blick des Lackierers für das einzelne Bauteil. Genau darin liegt der Unterschied zwischen einer bloßen Stückabwicklung und einer verlässlich geführten Lohnfertigung.
Qualitätsprüfung vor Verpackung und Versand
Die Qualitätskontrolle beginnt nicht erst am Ende. Während der Bearbeitung werden Oberfläche, Deckung und kritische Bereiche laufend kontrolliert. Vor der Verpackung folgt die Endprüfung nach den vereinbarten Kriterien. Dazu zählen insbesondere Farbton und Glanz, Gleichmäßigkeit der Oberfläche, sichtbare Fehlstellen, sauber abgegrenzte Abdeckzonen sowie die Beschichtung an Kanten und schwer zugänglichen Stellen.
Welche Prüftiefe erforderlich ist, richtet sich nach dem Einsatzfall. Bei einem Maschinengehäuse für eine interne Werkstatt können andere Anforderungen gelten als bei einer Anlage, die beim Endkunden sichtbar aufgestellt wird. Bei sicherheitsrelevanten oder besonders beanspruchten Komponenten sind ergänzende Vorgaben des Auftraggebers maßgeblich. Entscheidend ist, dass die Qualitätsmerkmale vor Produktionsstart gemeinsam definiert werden und nicht erst bei der Abnahme zur Diskussion stehen.
Für industrielle Auftraggeber ist außerdem die Dokumentation relevant. Chargen, Freigabemuster, Farbdefinitionen und besondere Abweichungen sollen nachvollziehbar bleiben. Das erleichtert Nachbestellungen, Ersatzteile und spätere Erweiterungen. Ein Gehäuse, das sechs Monate später als Einzelteil nachgeliefert wird, sollte optisch zum bestehenden Maschinenpark passen.
Verpackung ist Teil der Leistung
Ein einwandfreies Gehäuse kann auf dem letzten Meter beschädigt werden. Deshalb ist die Verpackung an Form, Gewicht und Transportweg anzupassen. Schutz an Kanten, Abstand zwischen lackierten Sichtflächen und eine sichere Fixierung verhindern Scheuerstellen. Besonders bei Bauteilen mit Türen oder losen Anbauteilen muss klar sein, was getrennt verpackt, vormontiert oder gesichert geliefert wird.
Im Beispiel werden die 60 Gehäuse nach Montagegruppen sortiert und mit eindeutiger Kennzeichnung bereitgestellt. Das spart beim Maschinenbauer Zeit, weil Türen, Korpusse und zugehörige Kleinteile nicht erst auf der Baustelle oder in der Endmontage gesucht werden müssen. Gute Logistik ist damit kein Zusatz, sondern ein direkter Beitrag zu termingerechten Abläufen.
Was Auftraggeber vor der Anfrage vorbereiten sollten
Je vollständiger die Unterlagen, desto sicherer lassen sich Aufwand, Durchlaufzeit und Preis einschätzen. Hilfreich sind technische Zeichnungen oder Fotos, Stückzahlen je Variante, Materialangaben, gewünschte Farbe und Glanzgrad sowie Informationen zur späteren Beanspruchung. Ebenso sollten Liefertermin, Verpackungswunsch und mögliche Nachlieferungen früh angesprochen werden.
Bei wiederkehrenden Serien lohnt es sich, einen verbindlichen Standard festzulegen. Dazu gehören freigegebene Muster, die Kennzeichnung der Teile, zulässige optische Merkmale und ein nachvollziehbarer Prozess für Änderungen. Das schafft Planungssicherheit auf beiden Seiten. Gleichzeitig bleibt Raum für individuelle Lösungen, wenn sich Konstruktion, Farbgebung oder Einsatzbedingungen ändern.
PITTORESK begleitet Kleinserien und Einzelteile bis 50 kg mit persönlicher Abstimmung, professioneller Spritzlackierung und klarer Qualitätskontrolle. Für Maschinenbau- und Apparatebauunternehmen in Wien, Niederösterreich und dem Burgenland ist das besonders dann hilfreich, wenn kurze Wege, fixe Ansprechpartner und eine verlässliche Terminkoordination gefragt sind.
Wer Maschinengehäuse in Serie lackieren lässt, sollte die Beschichtung daher bereits bei Konstruktion und Produktionsplanung mitdenken. Ein rechtzeitig abgestimmtes Muster und eindeutige Anforderungen verhindern spätere Korrekturen – und sorgen dafür, dass jedes Gehäuse beim Einbau genau den Eindruck macht, den die Maschine als Ganzes vermitteln soll.